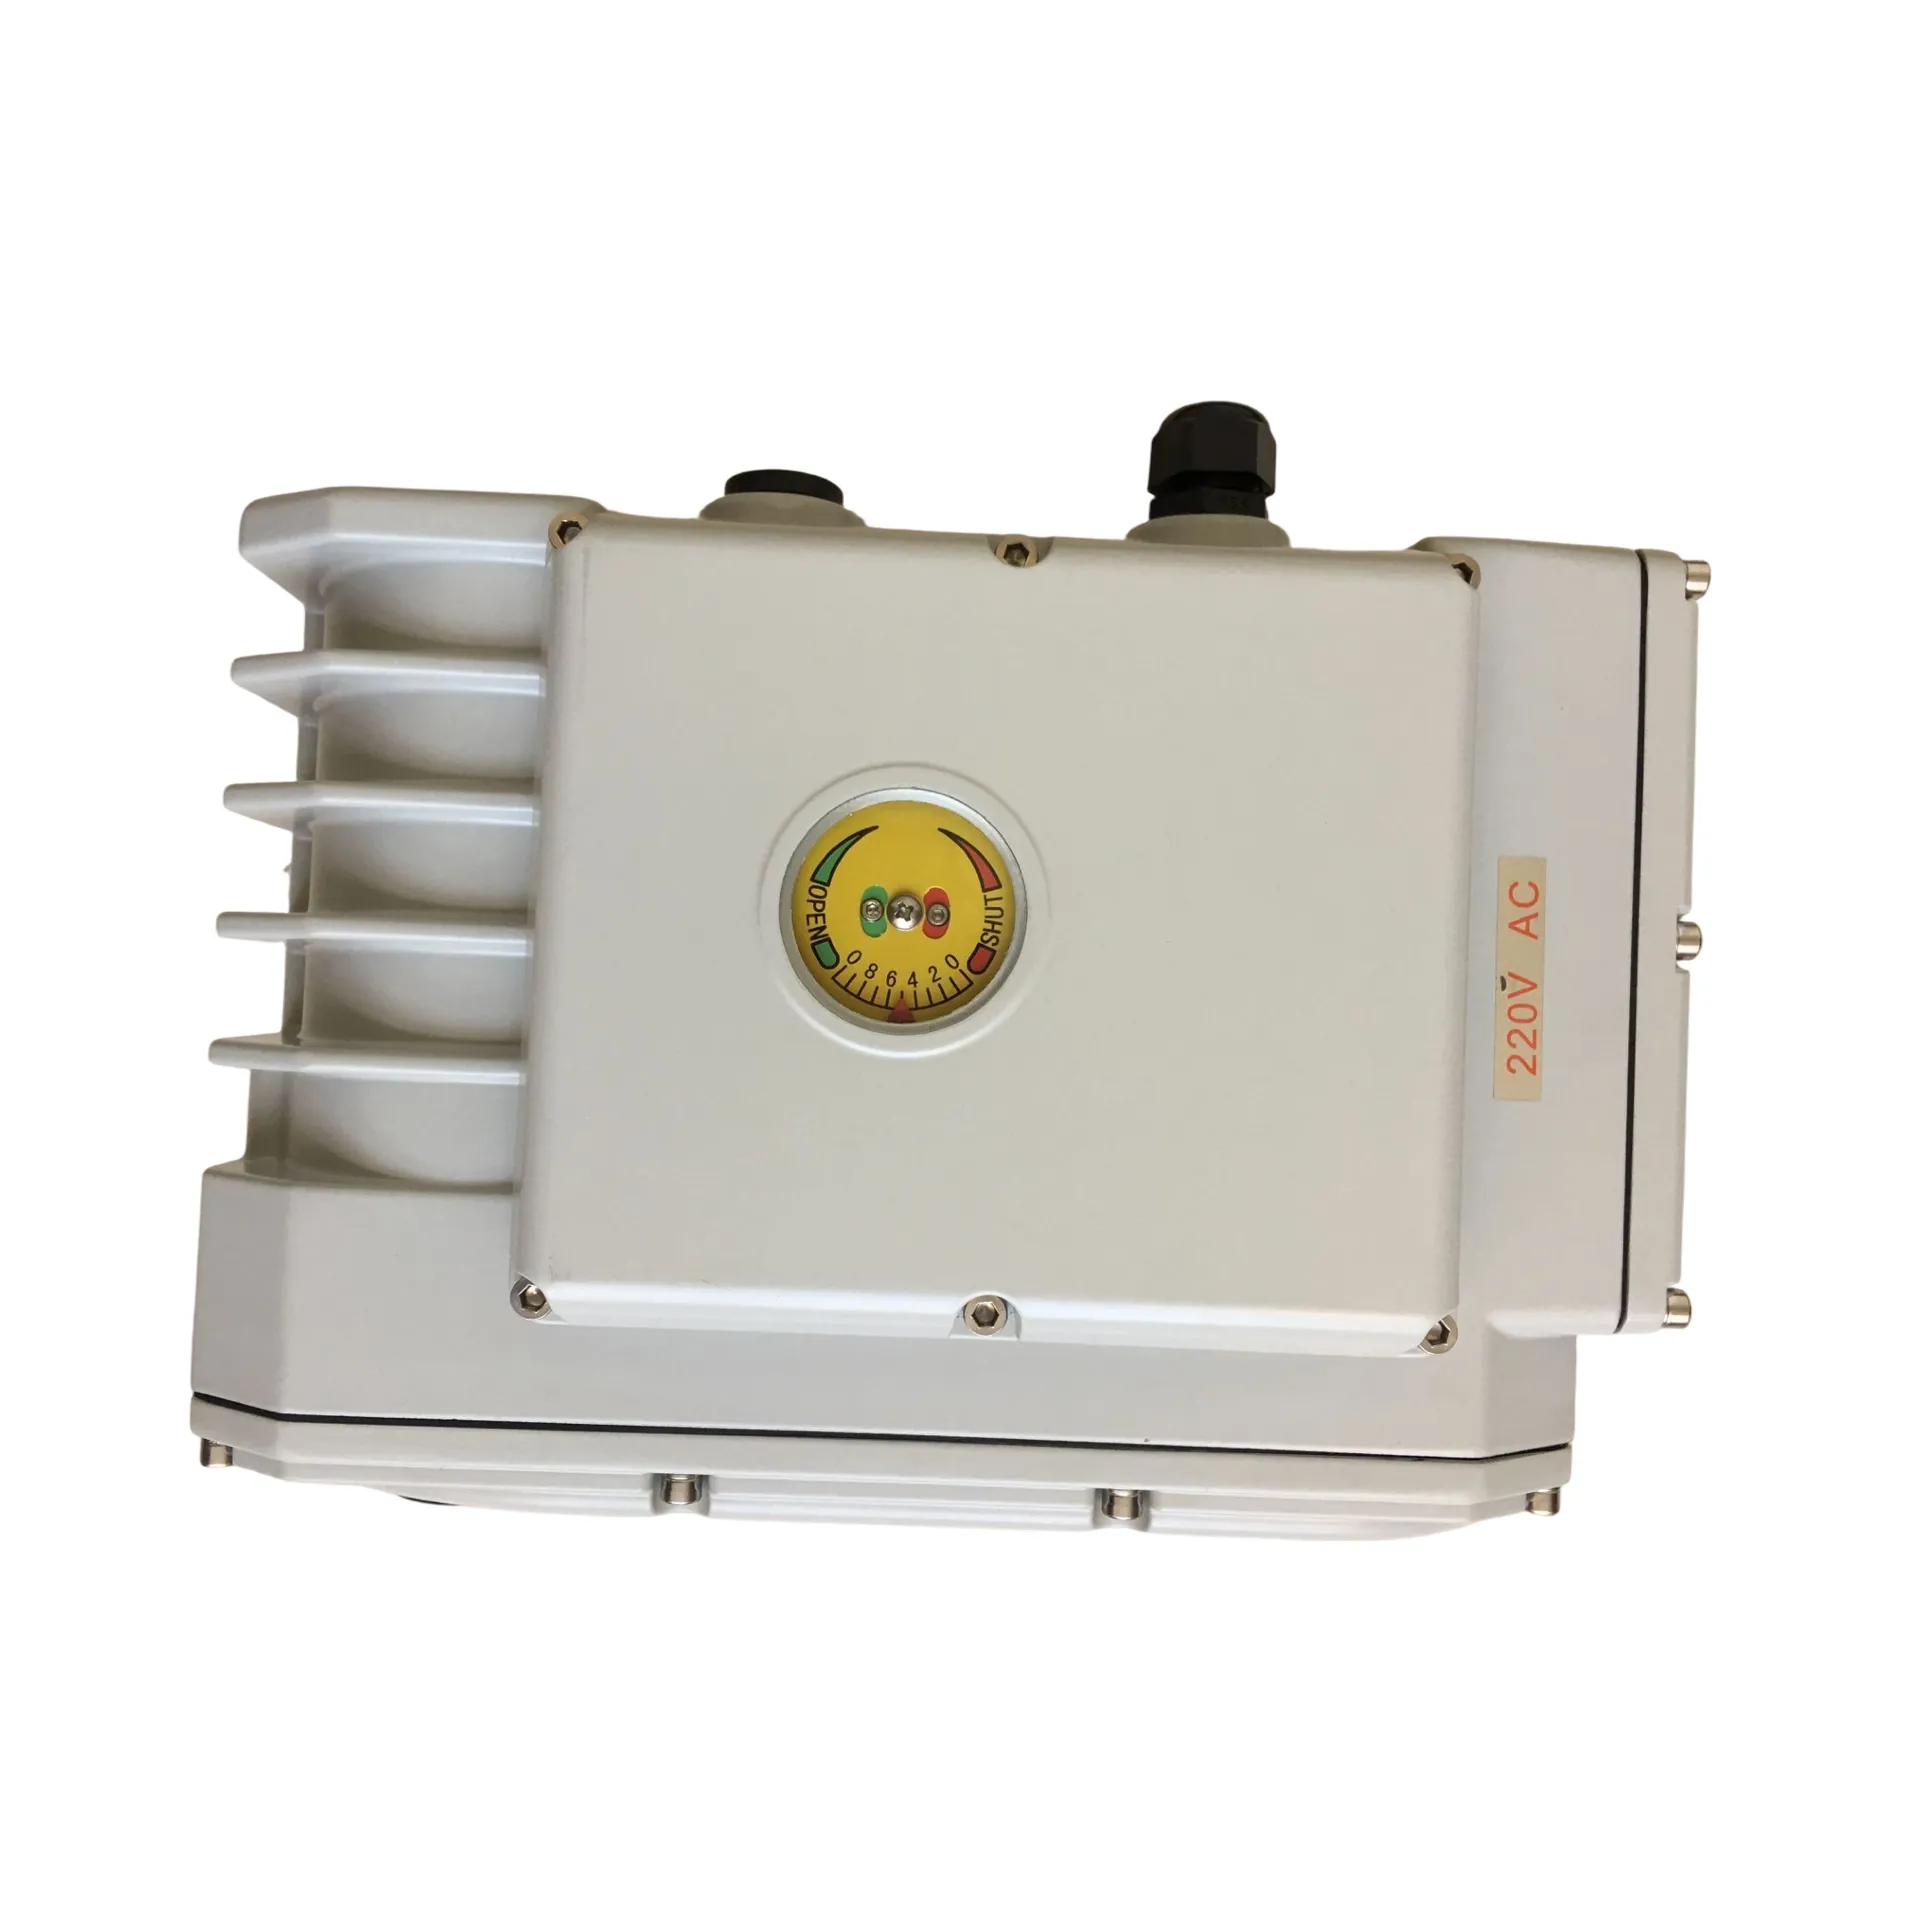
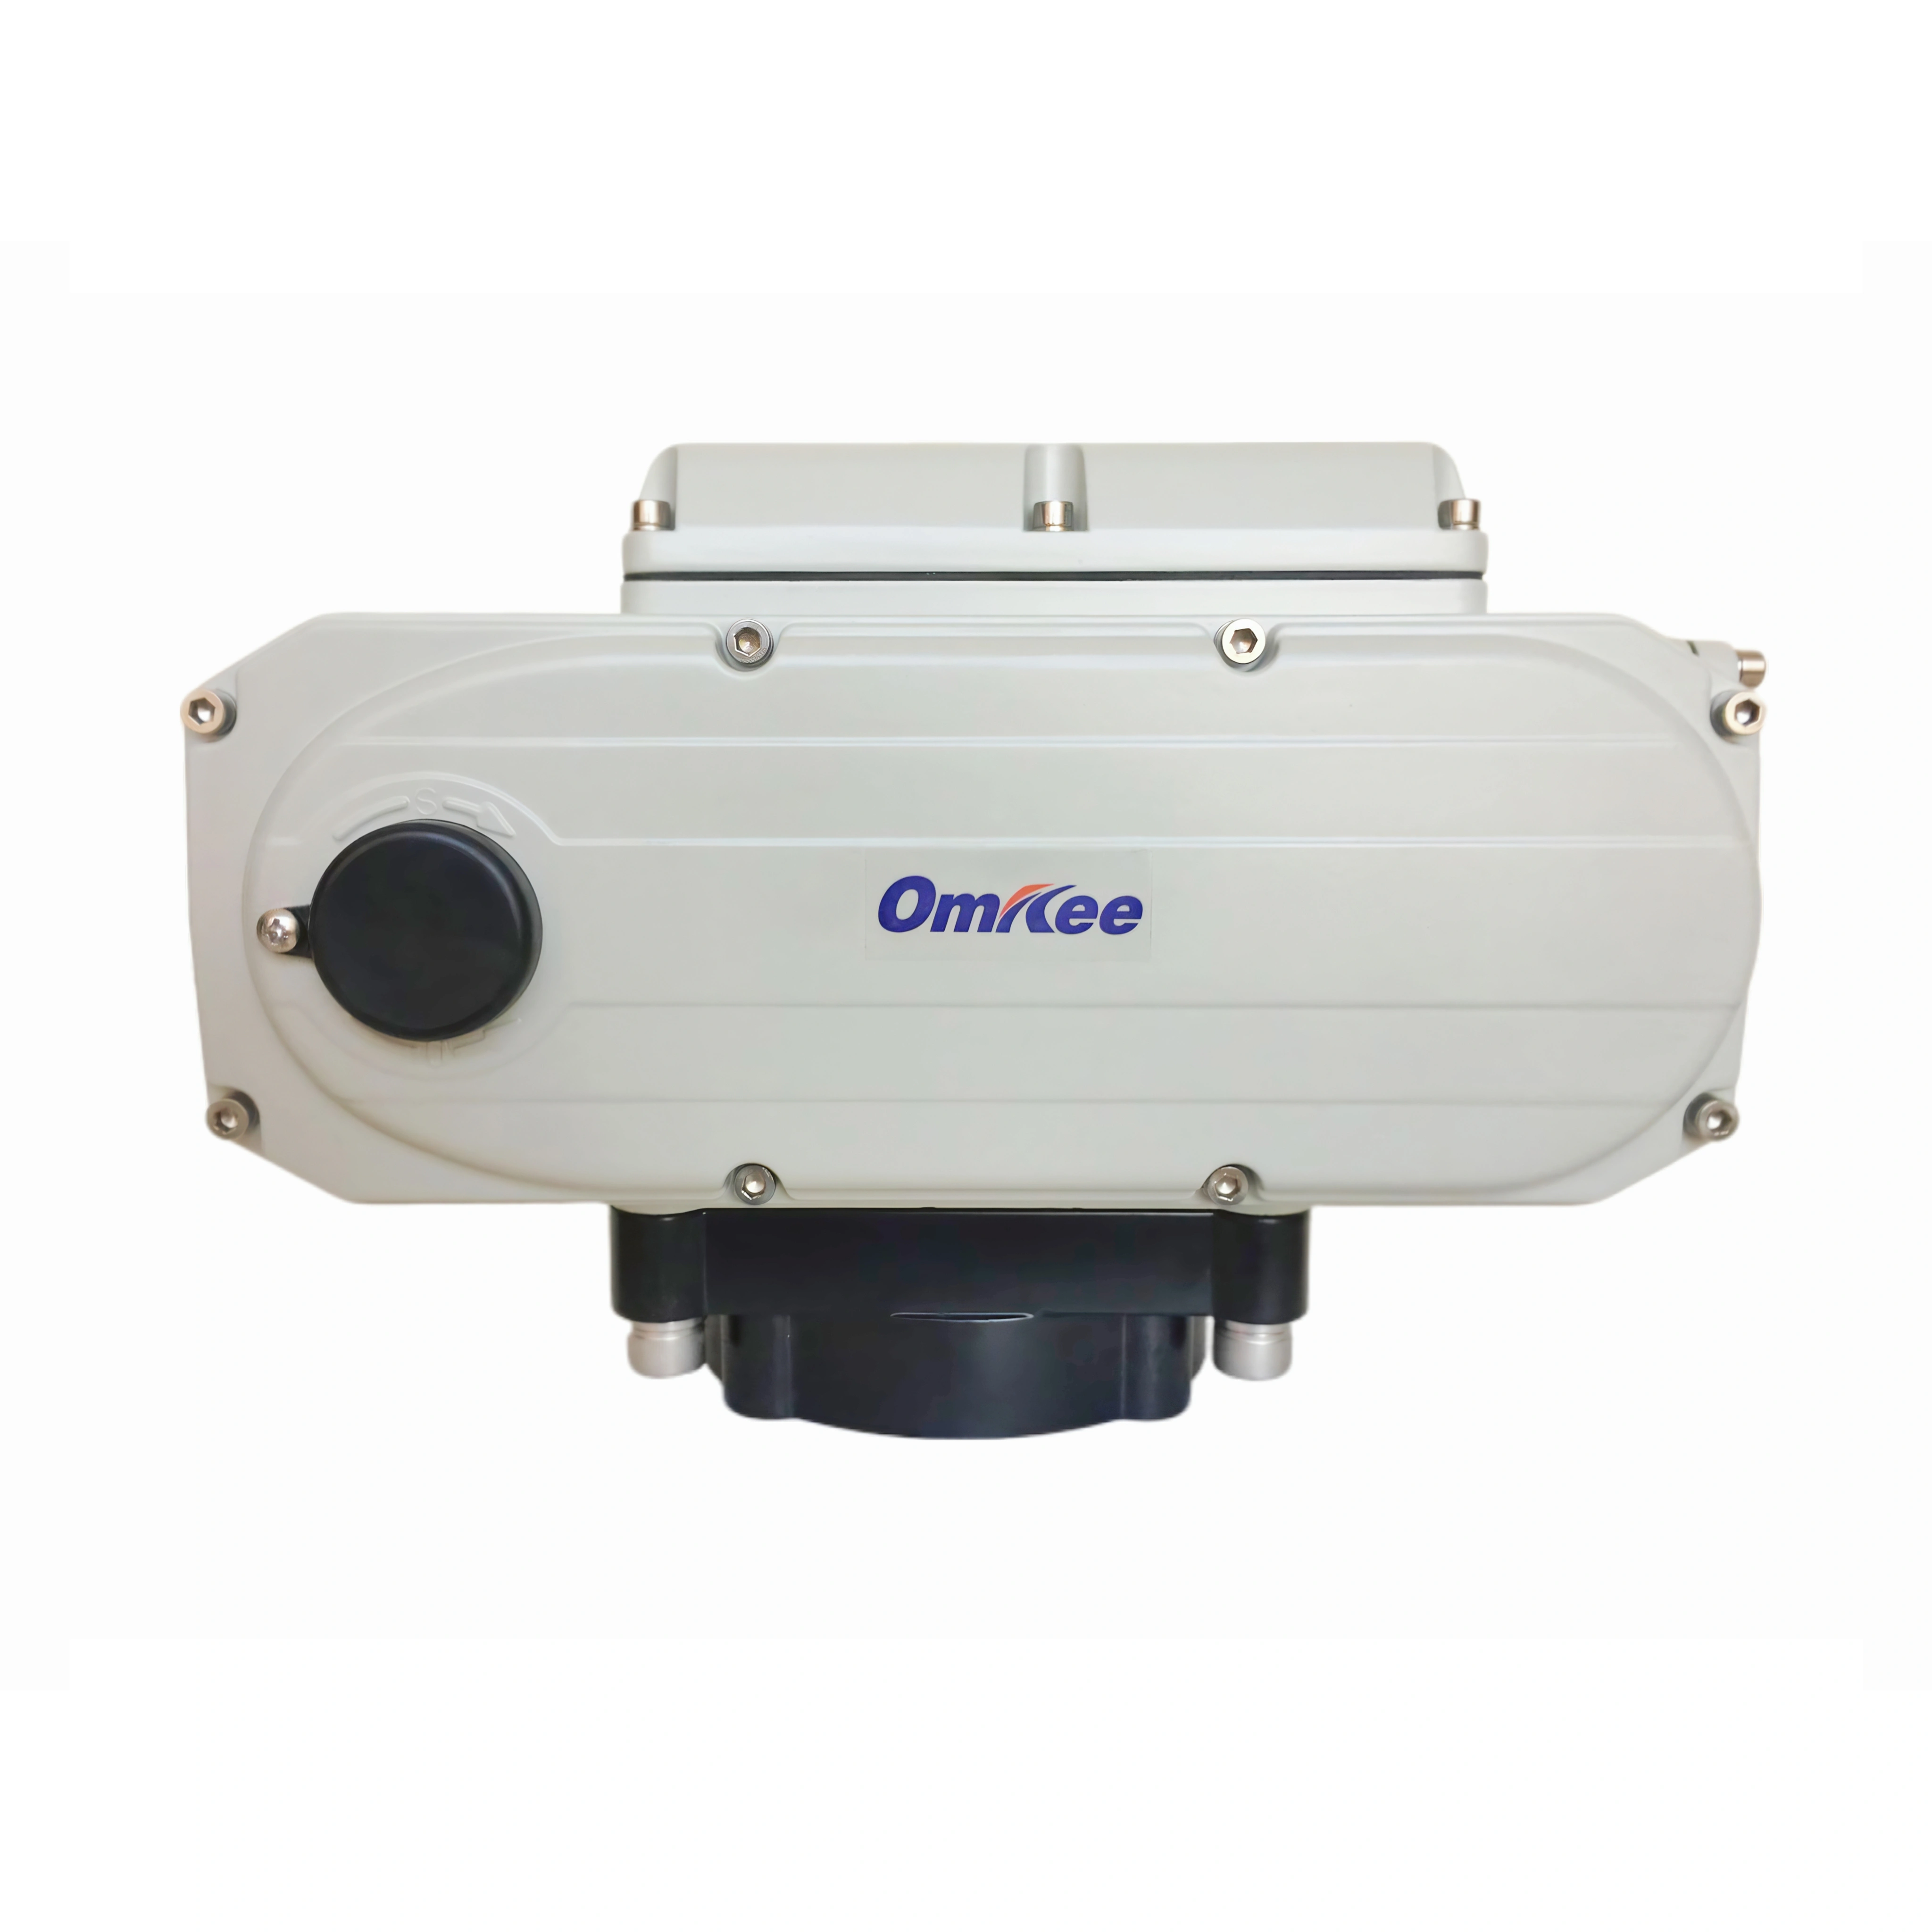
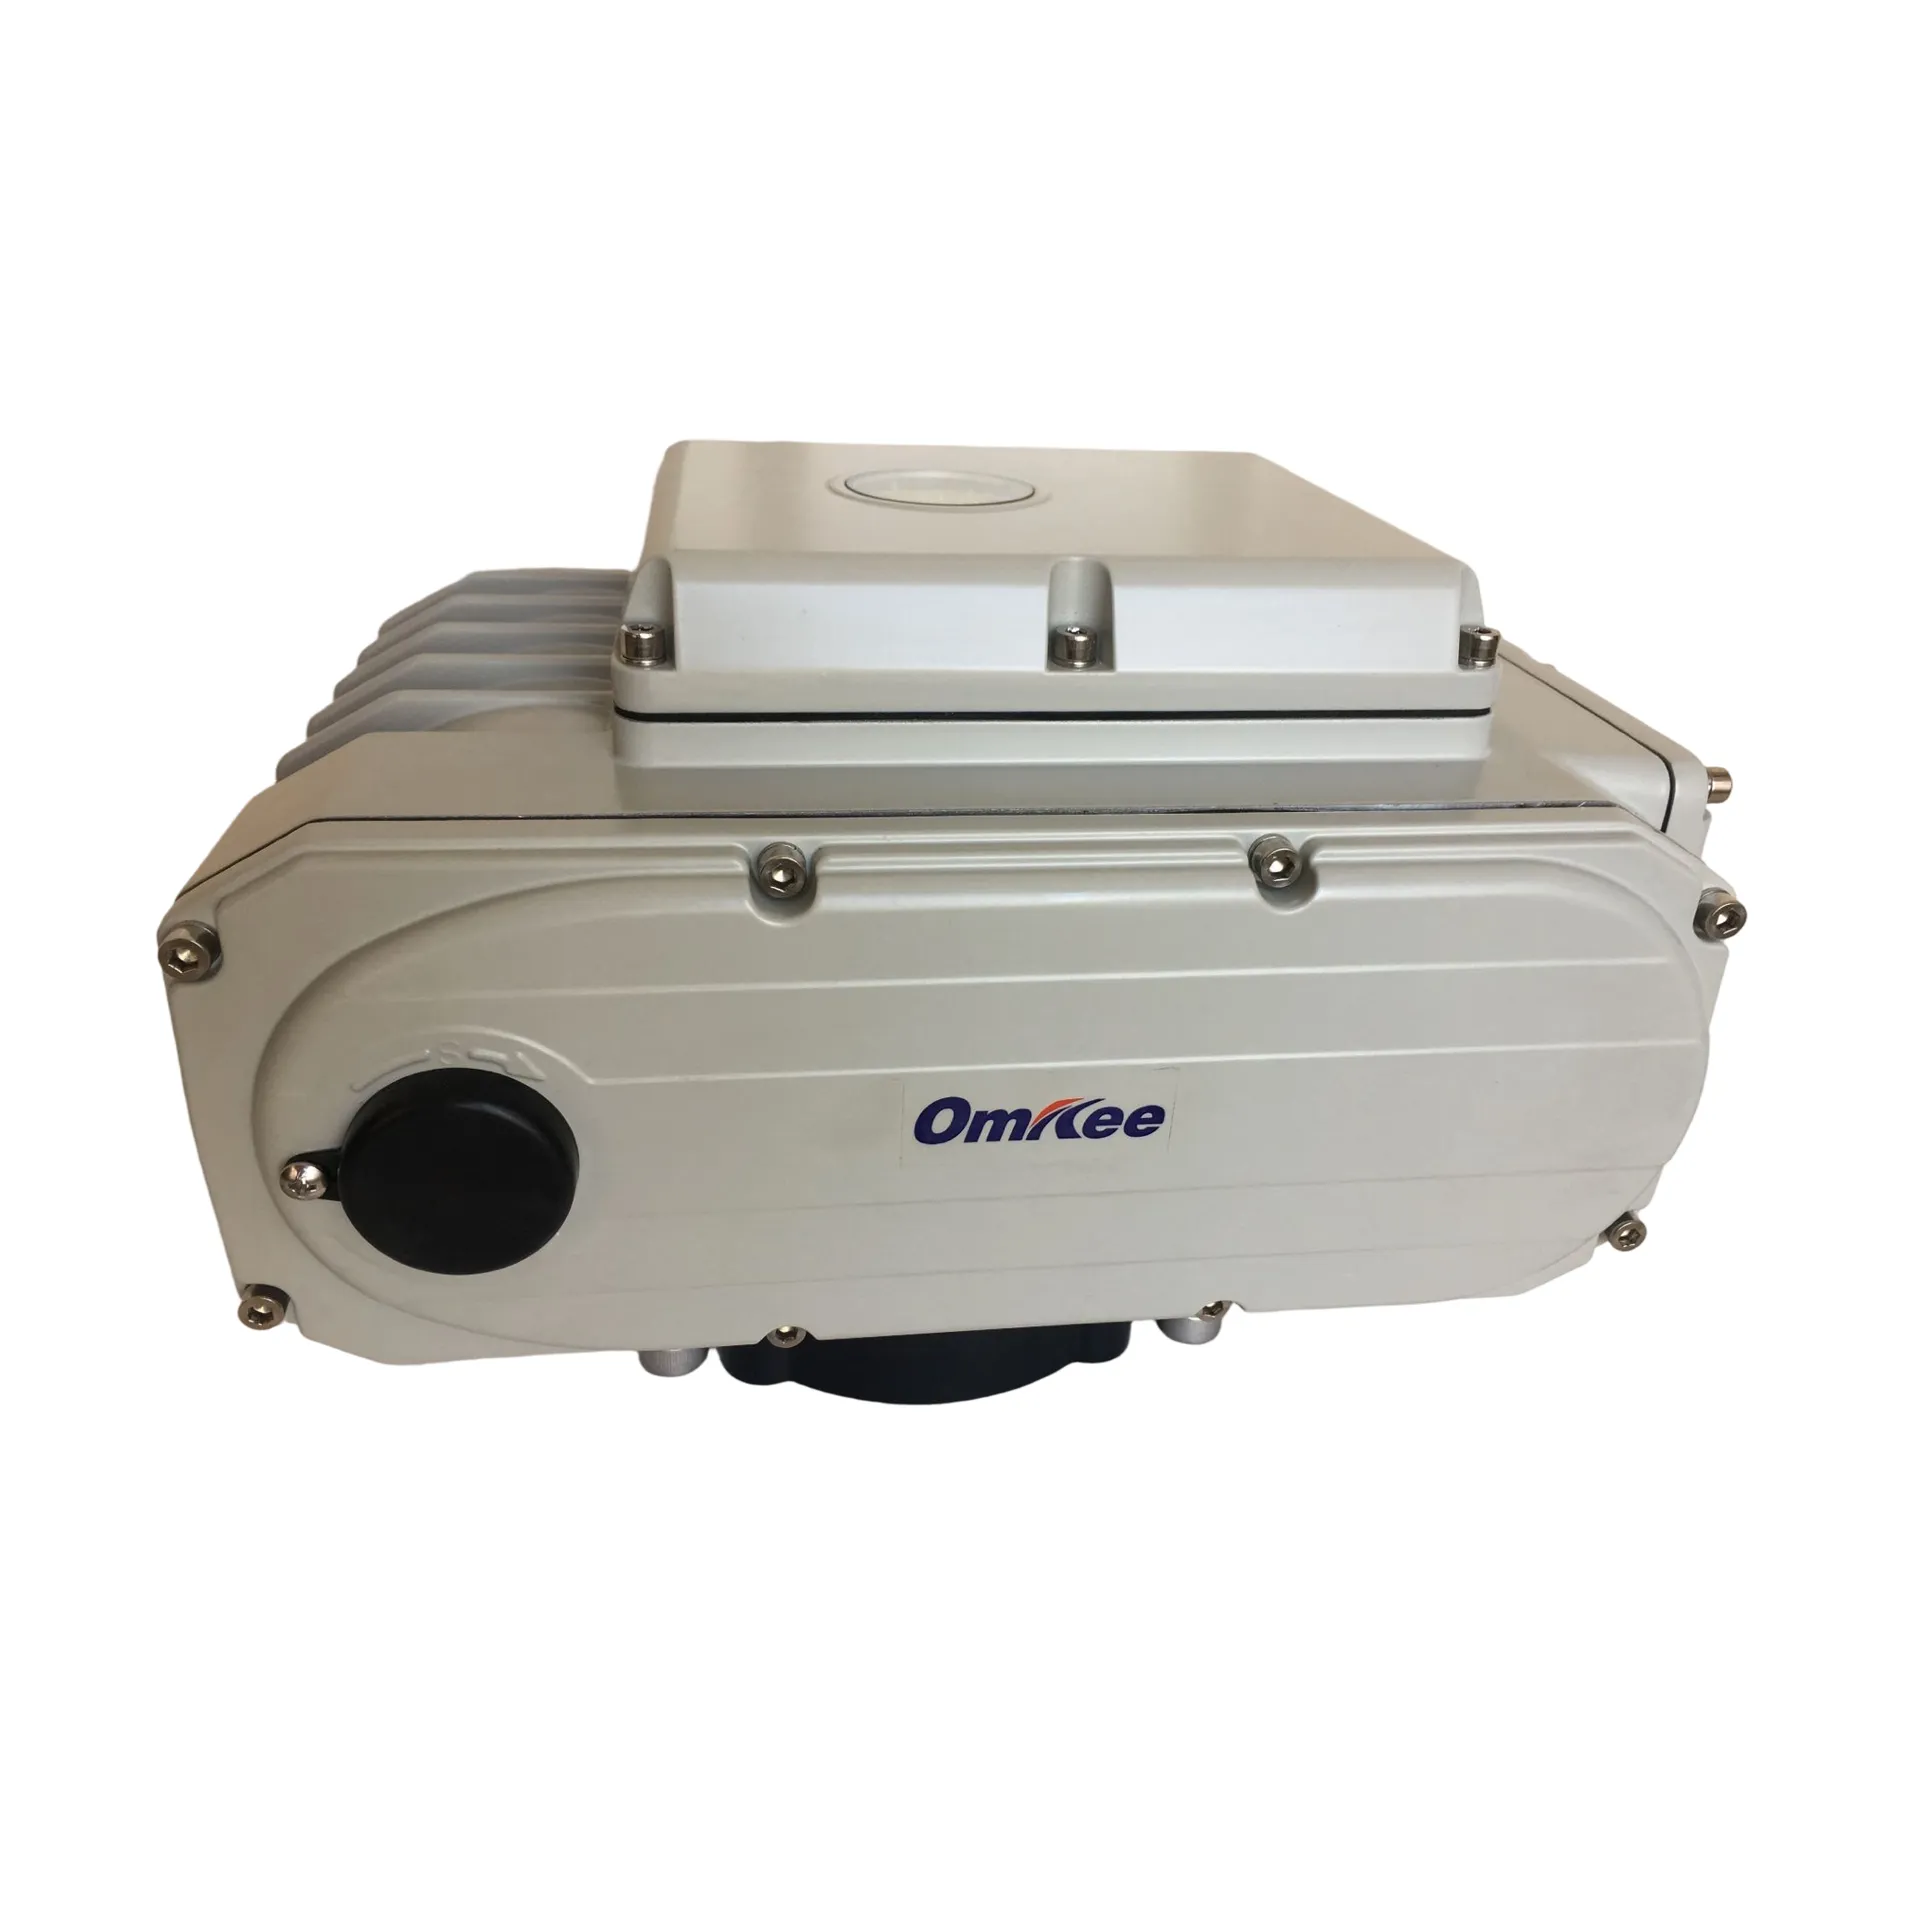
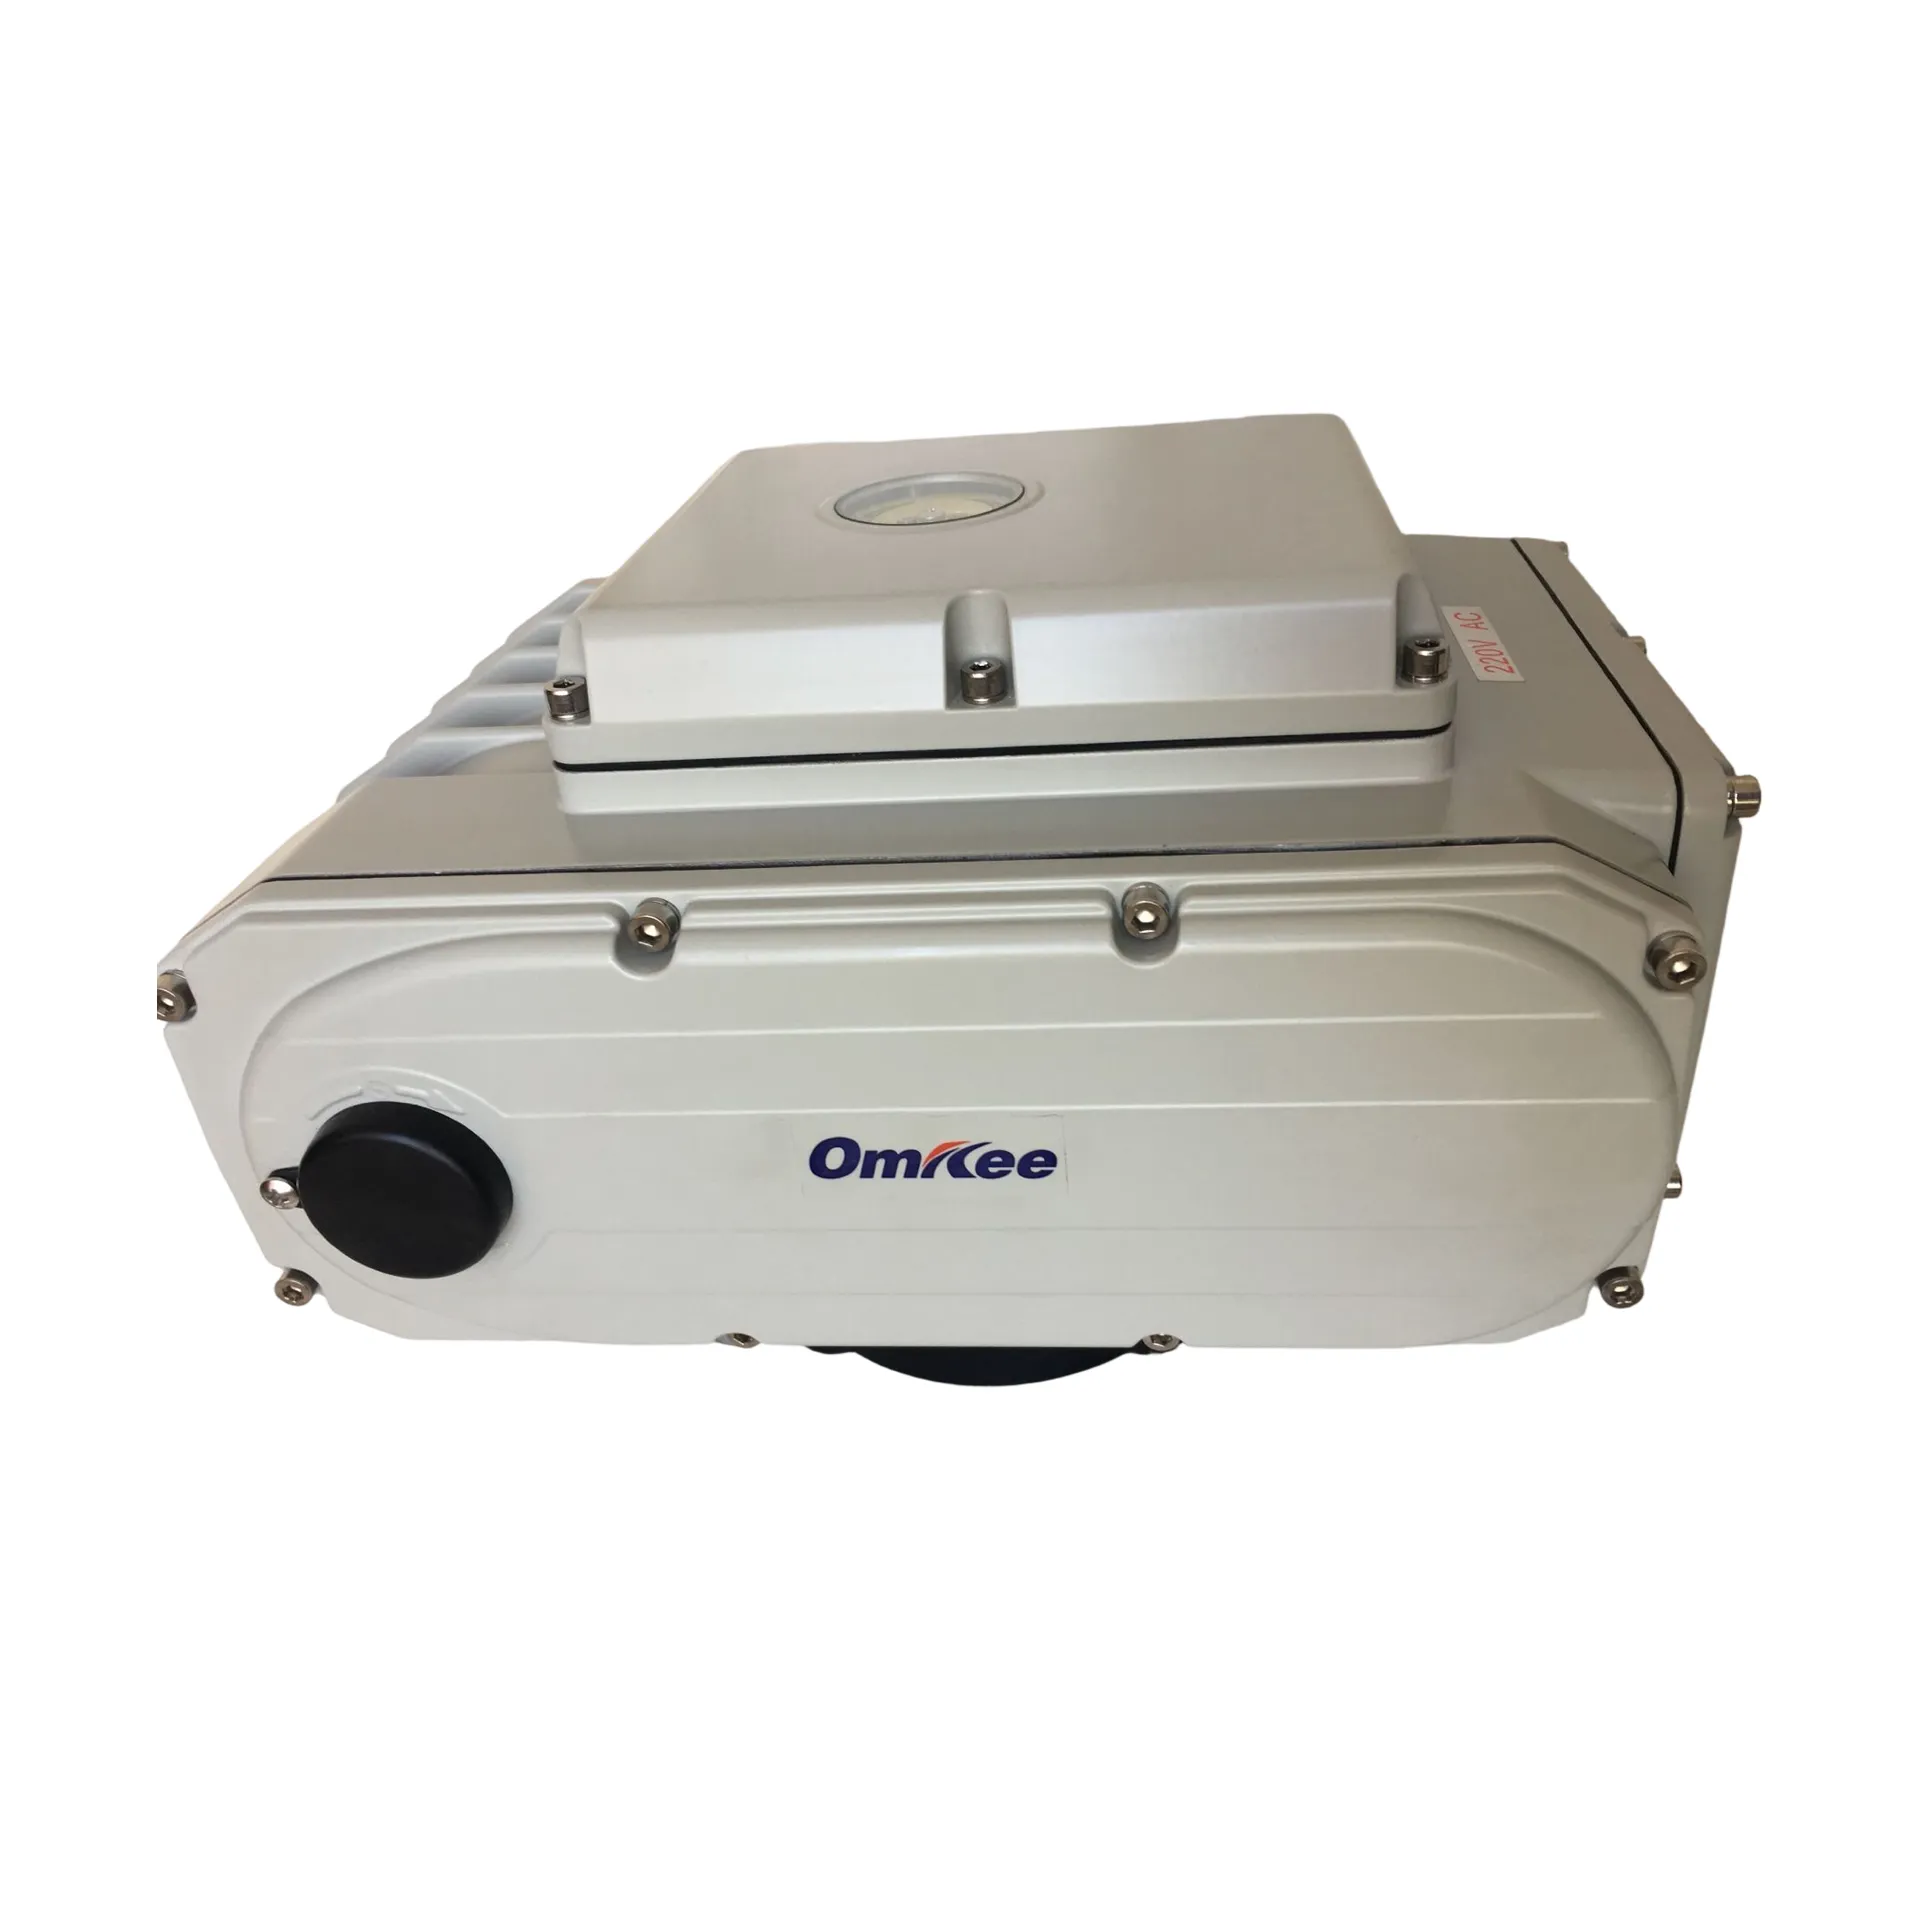
OMK-250H Przewódniczy elektryczny częściowego obrotu (typ sterowania trójfazowym prądem przemiennym)
Informacje o produkcie
marka:
OMKEE
model:
OMK-250H
Standardowy moment obrotowy/prędkość:
75S/2500Nm
Napięcie sterujące:
AC380V


)


Główne cechy komponentów i inżynieria materiałów
1. Ultraochroniona obudowa z aluminium ADC12
Aby przetrwać najbardziej surowe zewnętrzne środowiska procesowe, obudowa aktuatora jest wykonana z wysokiej jakości litu aluminium ADC12. Surowy metal podlega obszeronemu schematowi obróbki powierzchni: starzenie sztuczne, strzykiwanie, impregnacja ciekłą (uszczelnienie impregnacyjne) i utlenianie powierzchni.
Końcowa obróbka obejmuje wysokiej jakości termorozpylaną powłokę proszkową AkzoNobel o grubości większej niż 0,2 mm, która bezpiecznie odporuje na stałe temperatury pracy powyżej 150°C bez pękania, pęcherzyków lub korozji w warunkach agresywnych par chemicznych.
2. Silnik o wysokiej sprawności z dużym zapasem momentu obrotowego
Ciężkie linie produkcyjne często napotykają nieoczekiwane skoki obciążenia spowodowane zmianami ciśnienia lub osadami mineralnymi. Aby uniknąć zablokowania pracy pod szczytowym stresem rurociągu, silniki OMKEE mają zapas bezpieczeństwa momentu obrotowego od 1,3x do 1,5x. Kluczowe parametry – w tym krzywe wzrostu temperatury silnika, moment bezwładności obrotowej i zużycie izolacji – podlegają surowym testom empirycznym. Dzięki temu aktuator może obsłużyć częste starty i zatrzymania pod pełnym obciążeniem bez zatrzymania się.
3. Połączenie zębate splinowe i korbowód z kowadła mosiężnego
Zarządzanie momentem obrotowym 2500 Nm wymaga niekompromisowego złącza napędowego. Wewnętrzna koło korbowodowe jest kowadłowane z wysokoprocentowego stopu mosiężno-aluminiowego, a jej sparciem jest walec korbowodowy z stali stopowej 40Cr, który podległ obróbce termicznej (temperowaniu) i pokryciu antykorozyjnym z czarnego tlenku.
Zamiast słabych, jednoczęściowych wałów, które pękają pod intensywnym obciążeniem momentu obrotowego, OMK-250H wykorzystuje solidne połączenie splinowe do zablokowania wału wyjściowego i koła korbowodowego. Ten design rozdziela ciężki moment mechaniczny równomiernie na złącze, eliminując słabe punkty konstrukcyjne w szyi wału.
4. Precyzyjna skrzynia biegów z stali i łożyska o niskim hałasie
-
Wysokiej jakości koła zębatych redukcyjnych: Cały układ przekładniowy jest wycinany z wysokiej jakości stali hartowanej i temperowanej, co zapewnia wysoką wytrzymałość na zmęczenie, minimalne zużycie i niski hałas. Skrzynia redukcyjna używa litu aluminium ADC12 dla stabilnej transmisji mocy.
-
Łożyska głębokokanałowe klasy P6: Oba końce jednostek przekładniowych są solidnie utrzymywane przez łożyska kuliowe głębokokanałowe klasy P6 zbudowane zgodnie z surowym standardem EMQ (ZV2). Kontroluje to wewnętrzne wibracje i odporuje na nagłe szoki obciążenia, skupiając się na optymalnej chropowatości powierzchni torów, okrągłości pierścieni i poprawym projekcie zatyczki.
-
Uszczelnienia i smarowanie: Każda jednostka jest wypełniona importowanym wysokowydajnym smarem Mobil i chroniona przez dwuustne szkieletowe uszczelnienia olejne TC od niemieckiej marki Oubaisi, aby zapewnić bezwycieczną żywotność.
5. Szybka zewnętrzna kalibracja pędu
OMK-250H ma intuicyjne urządzenie ograniczające pęd. Technicy terenowi mogą szybko kalibrować dokładne punkty otwarcia i zamknięcia za pomocą zewnętrznego górnego wału regulacyjnego, co czyni uruchamianie szybszym, prostszym i bardzo precyzyjnym bez demontażu obudowy.
Protokóły projektowania, obróbki skrawaniem i zapewnienia jakości
OMK-250H przestrzega surowego, zamkniętego procesu inżynierskiego, aby zapewnić niezawodną wydajność dla globalnych kupujących:
-
Symulacja w oprogramowaniu UG: Doświadczeni inżynierowie projektują każdą część w 2D i 3D na podstawie klasycznej teorii aktuatorów i danych o użyciu w terenie. Dopasowania i punkty naprężenia są weryfikowane za pomocą symulacji w oprogramowaniu UG (Unigraphics) przed zbudowaniem form do litu.
-
Centra obróbki skrawaniem 4-osowe: Precyzyjne obróbki skrawające metalu są wykonywane na importowanych, wysokopreczyjnych centrach CNC obróbki skrawaniem 4-osowych wyposażonych w szybkie zaciski pneumatyczne. Wykonane części przechodzą kontrolę na maszynie pomiarowej współrzędnościowej (CMM), aby zapewnić, że wszystkie wymiary spełniają surowe tolerancje inżynierskie.
-
Test akceptacji fabrycznej (FAT): Przed opuszczeniem zakładu 100% jednostek produkcyjnych musi przejść obowiązkową wieloetapową sekwencję inspekcji.
Protokół inspekcji przed wysyłką
Ogólne wymiary i parametry wydajności
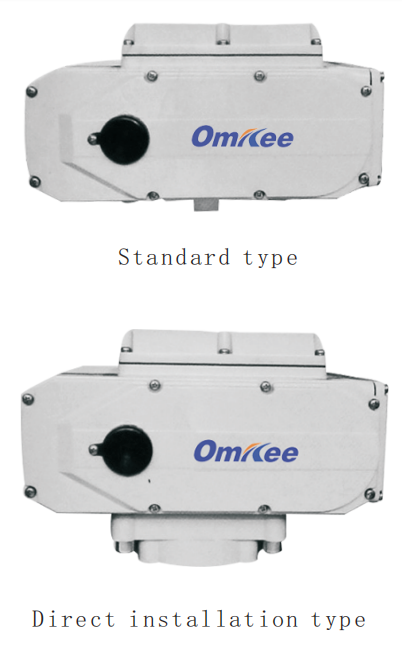 |
OMK-100/160/250 | |||||||||
| Parametr\Wydajność | OMK-100 (AC110V) | OMK-100 (AC220V) | OMK-100 (AC380V) | OMK-160 (AC110V) | OMK-160 (AC220V) | OMK-160 (AC380V) | OMK-250 (AC110V) | OMK-250 (AC220V) | OMK-250 (AC380V) | |
| Moc silnika | 120W | 120W | 90W | 140W | 140W | 100W | 140W | 140W | 100W | |
| Prąd nominalny | 1,93A | 0,94A | 0,44A | 1,75A | 0,96A | 0,46A | 1,75A | 0,98A | 0,48A | |
| Standardowy czas/moment | 30S/1000Nm | 30S/1000Nm | 30S/1000Nm | 45S/1600Nm | 45S/1600Nm | 45S/1600Nm | 75S/2500Nm | 75S/2500Nm | 75S/2500Nm | |
| Opcjonalny czas/moment | 15S/500NM | 15S/500NM | 15S/500NM | - | - | - | - | - | - | |
| Kąt obrotu | 0~90° Regulowalny | 0~90° Regulowalny | 0~90° Regulowalny | 0~90 | ||||||
Polecane produkty
OMK-250G Elektryczny aktywator częściowego obrotu (czysta sterowanie DC z pasywnymi stykami)
OMK-250G to ultra-wysokiej pojemności, przemysłowy elektroaktywator obrotowy częściowy zaprojektowany i wyprodukowany przez firmę OMKEE. Zaprojektowany specjalnie dla niskonapięciowych sieci zasilania prądem stałym (DC 24V), ten model działa za pomocą zewnętrznego obwodu odwracającego, aby zarządzać otwieraniem i zamykaniem zaworów o obrocie 90°.
OMK-250F Częściowo obracający się elektryczny aktywator (2500 Nm / Typ z feedbackiem nadajnika)
OMK-250F to profesjonalny, wysokowydajny elektryczny aktywator obrotowy częściowy zaprojektowany przez firmę OMKEE. Zaprojektowany dla dużych infrastruktur sterowania płynami, dostarcza wiodący w branży moment obrotowy wyjściowy 2500 Nm, aby niezawodnie zautomatyzować dużą skale zawory motylkowe, zawory kulowe i przemysłowe tłumiki.
Inteligenty modulujący elektryczny aktuator OMK-250E (2500 Nm z sterownikiem serwowym)
OMK-250E to flagowy przemysłowy elektryczny aktuator modulujący produkowany przez OMKEE. Zaprojektowany do precyzyjnej, ciągłej regulacji płynów w dużych sieciach rurociągów, ten model generuje ogromny moment obrotowy wyjściowy 2500 Nm, aby płynnie napędzać większe zawory motylkowe, zawory kuliowe i ciężkie wentyle.
OMK-250D Elektryczny aktywator częściowego obrotu (2500 Nm / typ z podwójnym sprzężeniem zwrotnym)
OMK-250D to ciężki, przemysłowy elektroregulator częściowego obrotu zaprojektowany przez firmę OMKEE. Zaprojektowany do automatyzacji dużych rurociągów i infrastruktury sterowania płynami o wysokim矩, ten model dostarcza niezwykłego standardowego momentu wyjściowego 2500 Nm, aby płynnie napędzać ogromne zawory motylkowe, zawory kulowe i przemysłowe tłumiki.


